

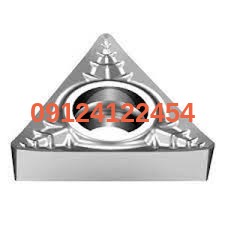
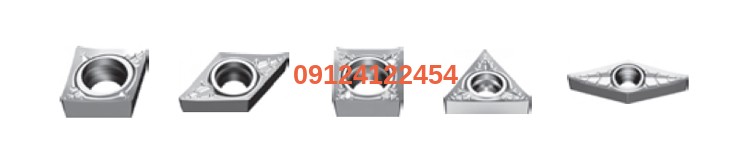
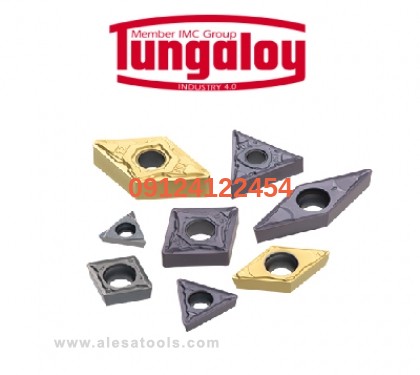
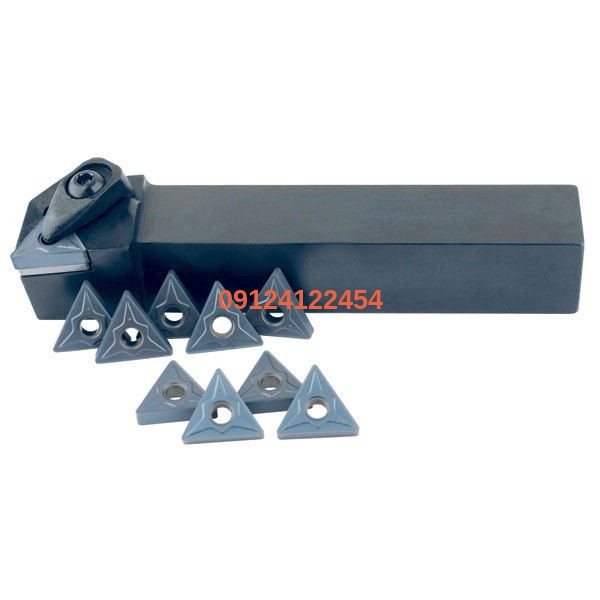
 الماس TCGX،پخش کننده الماس TCGX،قیمت الماس TCGX،فروش الماس TCGX،نمایندگی الماس TCGX،فروش الماس TCGX

 ساعت کاری: ۸ تا ۲۰
 شماره تماس: ۰۲۱۶۶۷۴۵۴۹۵
ابزارآلات حیدرزاده با سی سال سابقه کار، در زمینه فروش انواع ابزارآلات زیر فعالیت دارد:
فرز انگشتی الماسی، سه نظام دستگاه تراش، مته کارباید، قلاویز ماشینی، کولیس دیجیتال، کولیس معمولی، میکرومتر دیجیتال، ابزار دقیق اندازه گیری، الماس تراشکاری، سنگ ساب و برش، گردبر، فرز کارباید، مته کبالت، برقو، فرزفرم، سه نظام، فرچه سیمی، ابزار حکاکی، موتوراویز، فرز حکاکی، کولت سی ان سی، فرزمنیاتوری، هلی کویل، الماس تراشکاری، نمایندگی متاتیو، اسپیندل، اینسرت تراشکاری، سنگ
با خرید این محصولات از تخفیفات ما بهره مند شوید
54 24 412 0912
الماس TCGX،پخش کننده الماس TCGX،قیمت الماس TCGX،فروش الماس TCGX،نمایندگی الماس TCGX،فروش الماس TCGX
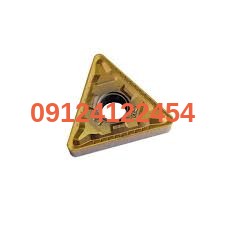
الماس TCMT،قیمت الماس TCMT،فروش الماس TCMT،انواعالماس TCMT،پخش الماس TCMT،بورس الماس TCMT،قیمتالماس TCMT،فروش الماس TCMT،الماس TCMT سندویک،الماس TCMT لامینا
الماس TCMT یکی از پرکاربردترین اینسرتهای مثلثی در تراشکاری است. اگر کد TNMA که قبلاً بررسی کردیم را با TCMT مقایسه کنید، تفاوتهای کلیدی در عملکرد و کاربرد آنها مشخص میشود.
بیایید کد TCMT را کالبدشکافی کنیم:
تفسیر کد TCMT:
T (Triangle): شکل اینسرت مثل TNMA مثلثی است.
C (Clearance Angle): اینجاست که تفاوت بزرگ رقم میخورد. حرف C یعنی این اینسرت دارای زاویه آزاد ۷ درجه است. این یعنی برخلاف TNMA که تخت بود، این الماس خودبهخود دارای شیب است و برای ورود به عمق قطعه کار نیاز به زاویه کمکی کمتری دارد.
M (Tolerance): تلرانس و دقت ساخت اینسرت (مشابه TNMA در کلاس متوسط/خوب).
T (Hole & Chipbreaker): این حرف ترکیبی از ویژگیهای زیر است:
T: یعنی اینسرت هم سوراخدار است (برای پیچ شدن روی هولدر) و هم شکل مخروطی (Countersink) برای نشستنِ پیچ دارد.
T: همچنین این حرف در اینجا نشاندهنده وجود برادهشکن (Chipbreaker) روی سطح اینسرت است.
تفاوتهای اصلی با TNMA (چرا TCMT محبوبتر است؟):
برادهشکن (Chipbreaker): برخلاف TNMA که سطح صافی داشت، TCMT دارای شیارها و پستیوبلندیهای مهندسیشده روی لبه برشی است. این باعث میشود که برادههای فلز در حین تراشکاری شکسته و به قطعات کوچک تبدیل شوند و به دور قطعه یا ابزار نپیچند.
زاویه آزاد ۷ درجه: داشتن زاویه آزاد باعث میشود اصطکاکِ پشتِ الماس با قطعه کار بسیار کمتر شود. نتیجه این کار، تولید گرمای کمتر، نیروی برش کمتر و سطح پرداخت (Finish) بهتر است.
کاربرد: TCMT به عنوان یک اینسرت نیمهپرداخت و پرداخت (Finishing/Semi-finishing) شناخته میشود، در حالی که TNMA بیشتر برای خشنکاری سنگین است.
ویژگیهای عملکردی TCMT:
مناسب برای دورهای بالا: به دلیل هندسه برادهشکن و زاویه آزاد، این الماس برای کارهایی که نیاز به سرعت دورانی بالا دارند بسیار عالی است.
دقت بالا: برای قطعاتی که نیاز به ابعاد دقیق و کیفیت سطح عالی دارند، TCMT گزینه بسیار مناسبتری است.
تنوع در جنس قطعه کار: این الماسها معمولاً با روکشهای مختلف (مثل CVD یا PVD) عرضه میشوند که باعث میشود برای تراشیدن فولاد، استیل و آلومینیوم (بسته به نوع گرید و برادهشکن) بسیار منعطف باشند.
چه زمانی از TCMT استفاده کنیم؟
اگر روی دستگاه تراش دستی یا CNC قطعاتی با دقت بالا میتراشید.
اگر نگران پیچیدن برادههای بلند دور قطعه کار هستید (با وجود برادهشکن این مشکل حل میشود).
اگر میخواهید سطح نهایی قطعه کار صاف و صیقلی باشد.
یک نکته حرفهای:
اگر میخواهید با این الماس آلومینیوم تراشکاری کنید، حتماً دقت کنید که اینسرت مخصوص آلومینیوم (معمولاً با لبههای بسیار تیز و بدون روکشِ ضخیم یا روکشهای خاص) باشد، زیرا آلومینیوم به الماسهای معمولی میچسبد (Built-up Edge).
آیا برای ماشینکاریِ جنس خاصی (مثل فولاد زنگنزن یا آلومینیوم) قصد انتخاب این الماس را دارید؟ این اطلاعات به من کمک میکند تا بگویم آیا این مدل بهترین گزینه است یا خیر
TCMT16T308-HM
T

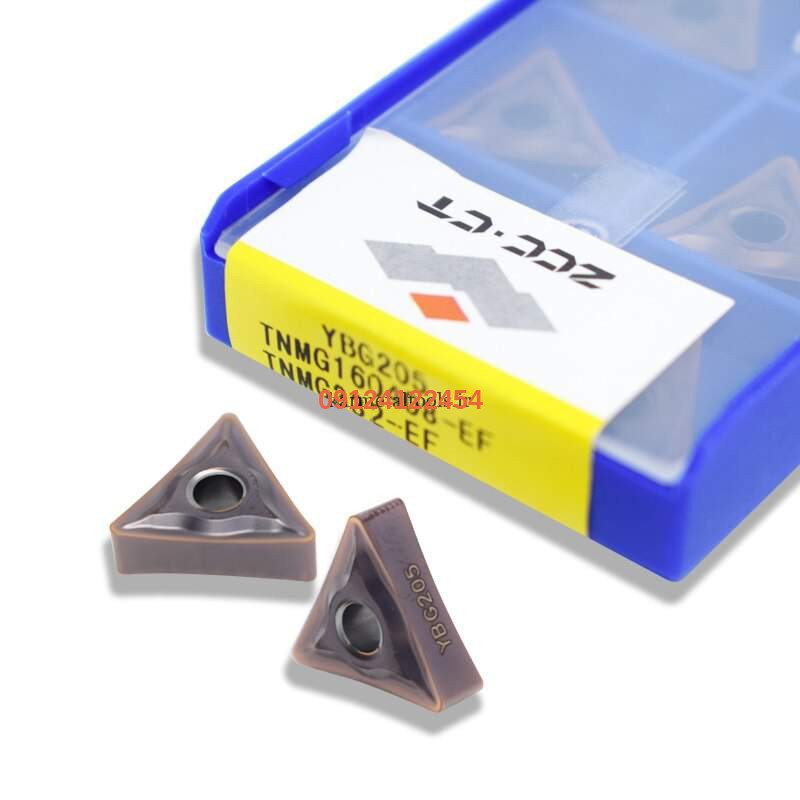
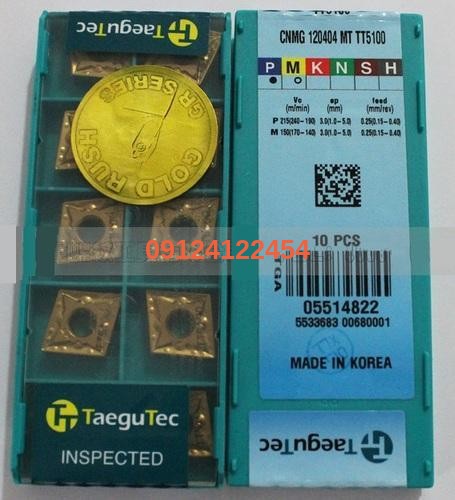
TCMT نیز مانند TNMG و TNMA، یک سری بسیار رایج از اینسرتهای تراشکاری است. بیایید کد آن را باز کنیم:
T (شکل هندسی): به معنی مثلثی (Triangular) است. (همانند TNMG و TNMA)
C (زاویه جانبی): این مهمترین تفاوت است. حرف C به معنی 80 درجه است. این باعث میشود که اینسرت لبه برشی 80 درجه داشته باشد.
M (کلاس تلرانس): کلاس تلرانس ابعادی اینسرت را مشخص میکند.
T (نوع شیارنده/ساختار): این حرف نوع شیارنده (Chipbreaker) را مشخص میکند. (توجه: این کد برای شیارنده ممکن است در سازندگان مختلف اندکی متغیر باشد، اما معمولاً به نوعی از طراحی شیارنده اشاره دارد).
تفاوت اصلی TCMT با TNMG
زاویه نوک (Apex Angle):
TCMT: زاویه نوک 80 درجه دارد (شکل لوزی با زاویه 80 درجه).
TNMG: زاویه نوک 60 درجه دارد (شکل مثلثی).
کاربرد TCMT
به دلیل زاویه 80 درجه، اینسرتهای TCMT اغلب دارای دوام لبه برشی بالاتری هستند و به طور کلی برای عملیاتهای عمومی و نیمهخشنکاری (General Purpose and Semi-roughing) ایدهآل هستند، به ویژه در ماشینکاری موادی که نیاز به یک لبه محکمتر دارند.

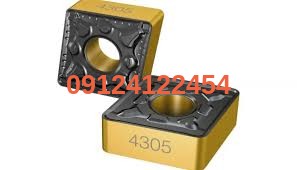
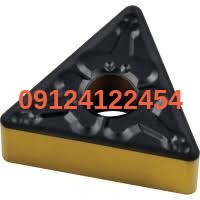

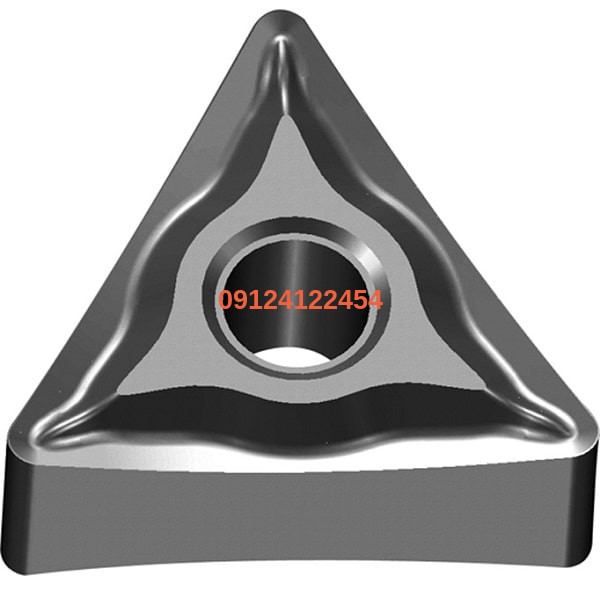
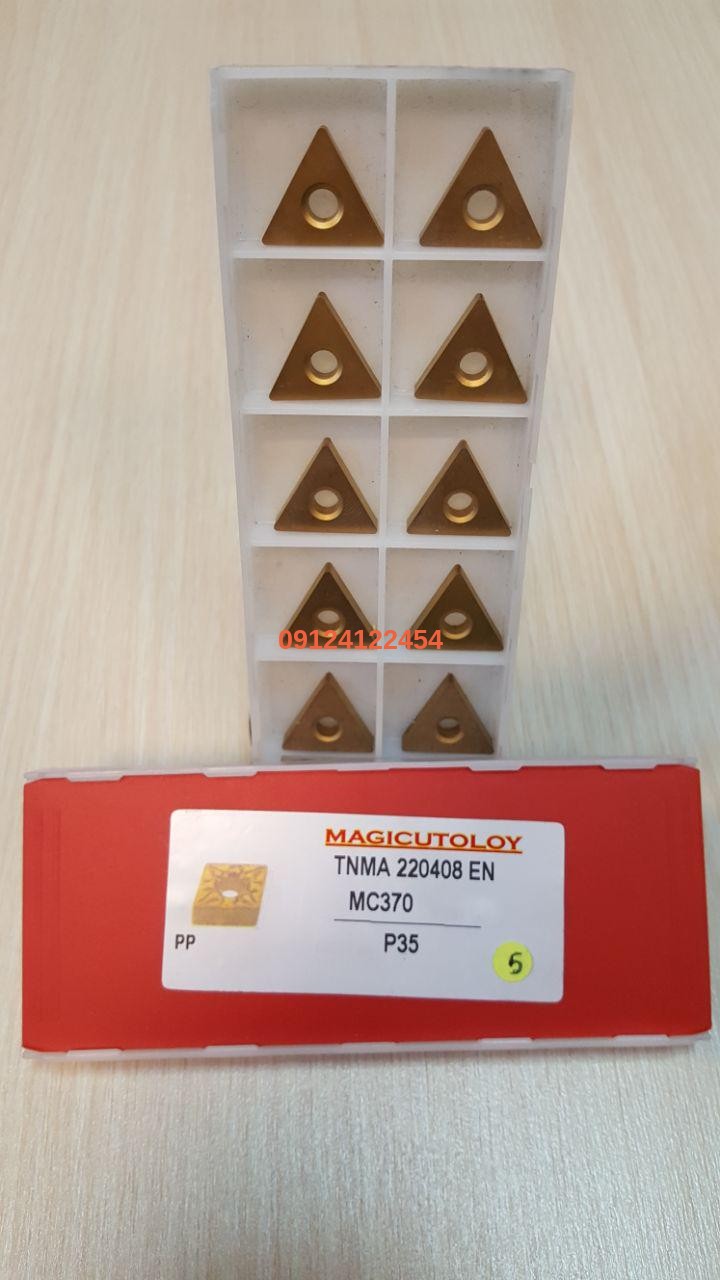
الماس TNMA یکی از کدهای استاندارد در سیستم نامگذاری ISO برای «اینسرتها» (Insert) یا همان لبههای برشی قابل تعویض در ابزارهای تراشکاری است. برای درک بهتر این کد، باید آن را به اجزای تشکیلدهندهاش تجزیه کنیم:
تفسیر کد TNMA:
T (شکل هندسی): مخفف Triangle (مثلثی) است. این یعنی شکل کلی اینسرت به صورت یک مثلث متساویالاضلاع است.
N (زاویه آزاد): مخفف Normal (نرمال) است. این عدد نشاندهنده زاویه آزاد (Clearance Angle) است که برای اینسرتهای سری N، این زاویه صفر درجه است. به این معنی که اینسرت هیچگونه شیب جانبی ندارد و برای برشکاریهایی که نیاز به پایداری بیشتر دارند استفاده میشود (معمولاً نیاز به هولدر خاصی دارند تا زاویه برش ایجاد شود).
M (تلرانس): نشاندهنده دقت ابعادی اینسرت (Tolerance class) است. اینسرتهای کلاس M جزو دسته اینسرتهای با دقت متوسط تا خوب دستهبندی میشوند که برای اکثر کارهای تراشکاری عمومی مناسب هستند.
A (سوراخ و برادهشکن): این حرف ترکیبی از دو ویژگی است:
A: یعنی اینسرت سوراخدار (برای پیچ شدن به هولدر) است.
A: همچنین در سیستم ISO، حرف A نشان میدهد که این اینسرت برادهشکن (Chipbreaker) ندارد و سطح آن کاملاً صاف (Flat) است.
ویژگیهای کلیدی الماس TNMA:
سطح صاف: به دلیل نبود برادهشکن (A)، این اینسرتها معمولاً برای کارهای خشنکاری سنگین یا مواقعی که کنترل براده (تکه تکه کردن براده) اولویت اول نیست، استفاده میشوند.
استحکام لبه: چون زاویه آزاد آنها صفر درجه است (N)، لبه برشی بسیار قوی و پایداری دارند که در برابر فشار زیاد در عملیات تراشکاری خشن کمتر دچار لبپریدگی میشود.
تطبیقپذیری: به دلیل مثلثی بودن (T)، از هر سه گوشه آن میتوان برای تراشکاری استفاده کرد که از نظر اقتصادی بهصرفه است.
کجا استفاده میشود؟
تراشکاری خشن (Roughing): به دلیل قدرت تحمل فشار بالا.
فلزات سخت: در مواردی که نیاز به یک لبه برشی بسیار محکم دارید.
کارهای عمومی: جایی که نیاز به دقت بسیار بالا (در حد اینسرتهای سرامیکی یا پرداخت نهایی) نیست.
نکته مهم برای اپراتورها:
از آنجایی که این مدل (A) برادهشکن ندارد، برادههای تولید شده معمولاً به صورت رشتههای بلند و پیوسته خارج میشوند. بنابراین باید مراقب باشید که این برادهها به قطعه کار یا دستگاه آسیب نزنند یا در مسیر حرکت دست گیر نکنند. اگر نیاز دارید که برادهها به صورت ریز و خرد شده باشند، باید به سراغ مدلهایی با برادهشکن (مثل TNGG یا TNMG) بروید.
آیا قصد دارید از این اینسرت برای جنس خاصی از فلز (مثل فولاد، چدن یا استیل) استفاده کنید
تفاوت اصلی بین TNMG و TNMA
هر دو اینسرت (TNMG و TNMA) از نظر شکل هندسی (T)، زاویه جانبی (N) و کلاس تلرانس (M) کاملاً یکسان هستند. تفاوت کلیدی در حرف آخر است:
TNMG: حرف G در انتها نشاندهنده وجود سوراخ (Hole) در مرکز اینسرت برای بستن روی هولدر است.الماس TNMA،پخش الماس TNMA،فروش الماس الماس TNMA،الماس تراشکاری ،اینسرت تراشکاری،فروش الماس TNMA،الماس TNMA سندویک،الماس TNMA لامینا،الماس TNMA ولکات،بورس الماس TNMA
TNMA: حرف A در انتها نشاندهنده عدم وجود سوراخ (No Hole) در مرکز اینسرت است.
کاربرد TNMA (بدون سوراخ)
اینسرتهای TNMA معمولاً در کاربردهایی استفاده میشوند که ابزار برش باید از طریق نیروی گیرهگذاری مکانیکی (و نه با پیچ مرکزی) در جای خود محکم شود، یا در ماشینکاریهایی که نیاز به یک لبه برشی کاملاً صاف در مرکز دارند.
به طور کلی، اینسرتهای بدون سوراخ (مانند TNMA، CNMA و…) بیشتر در موارد زیر کاربرد دارند:
فرزکاری (Milling): به ویژه برای ابزارهای برش با قطر کوچک یا ابزارهایی که از روشهای گیرش تخصصی استفاده میکنند.
تراشکاری با ابزارهای مخصوص: گاهی اوقات در ابزارهای تراشکاری خاص که از گیرههای فشاری (Clamping) به جای پیچ مرکزی استفاده میشود.
 ا


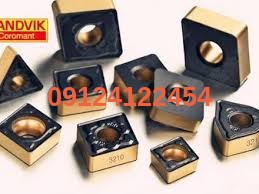
«الماس گامزنی» (که در صنایع با نام Diamond Dressing Tool یا ابزار الماسه عاجزنی نیز شناخته میشود) یکی از ابزارهای بسیار حیاتی در صنعت تراش و سنگزنی است.
برای اینکه درک بهتری از کاربرد آن داشته باشید، ابتدا باید بدانید سنگزنی (Grinding) چیست. در سنگزنی، ما از یک «سنگ سمباده» (چرخ سنگزنی) برای برادهبرداری از قطعات فلزی استفاده میکنیم. به مرور زمان، ذرات فلز داخل منافذ سنگ گیر میکنند یا دانههای برنده سنگ کُند میشوند؛ به این وضعیت «گرفتگی» (Loading) یا «کُند شدن» (Glazing) میگوییم.
الماس گامزنی دقیقاً چه کاری انجام میدهد؟
الماس گامزنی ابزاری است که با نوکِ بسیار سختِ الماسی خود، لایهای بسیار نازک از سطحِ سنگِ سمباده را میتراشد. این کار سه هدف اصلی را دنبال میکند:
تیز کردن مجدد (Sharpening): با تراشیدن سطح سنگ، دانههای کُند شده کنده میشوند و دانههای تیز و جدیدی از دلِ سنگ بیرون میآیند.
تمیز کردن (Cleaning/Dressing): ذرات فلزی و مواد زائدی که در منافذ سنگ گیر کردهاند را خارج میکند تا سنگ دوباره خاصیت برادهبرداری خود را به دست آورد.
اصلاح فرم (Truing): اگر سنگ در اثر استفاده نامتقارن شده باشد یا لرزش داشته باشد، الماس گامزنی با حرکت دقیق روی سطح آن، سنگ را دوباره کاملاً صاف و هممرکز (True) میکند.
انواع رایج الماسهای گامزنی:
الماسهای تککریستال (Single Point): یک الماس با کیفیت بالا که در نوک یک بدنه فولادی محکم شده است. این نوع برای کارهای دقیق و استاندارد بسیار رایج است.
الماسهای چندکریستاله (Multi-point): شامل چندین الماس کوچک که در یک چیدمان خاص قرار گرفتهاند. برای سنگهای بزرگتر یا زمانی که نیاز به سرعت عمل بیشتر است استفاده میشوند.
الماسهای فرمدهنده (Forming Diamonds): برای زمانی که میخواهند سنگ سمباده را به شکل خاصی (مثلاً قوسدار یا پلهای) درآورند تا قطعه کار نهایی شکل خاصی به خود بگیرد.
چرا به آن «گامزنی» میگویند؟
در زبان فنی فارسی، به عمل «آرایش کردن» یا «آمادهسازی» سنگِ سنگزنی، «گامزنی» یا «عاجزنی» میگویند. دلیل استفاده از الماس این است که سنگهای سمباده (مانند اکسید آلومینیوم یا کاربید سیلیسیم) بسیار سخت هستند و تنها مادهای که میتواند به راحتی آنها را بتراشد و تغییر شکل دهد، الماس است.
خلاصه:
اگر سنگزنی را مثل یک مداد تراشیدن تصور کنید، «الماس گامزنی» در واقع تراشدهندهی چرخِ سنگزنی شماست تا مطمئن شوید سنگ همیشه تیز، صاف و آماده کار باقی میماند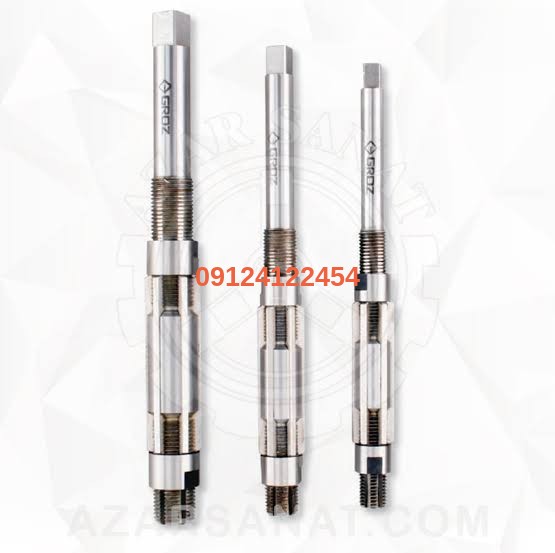
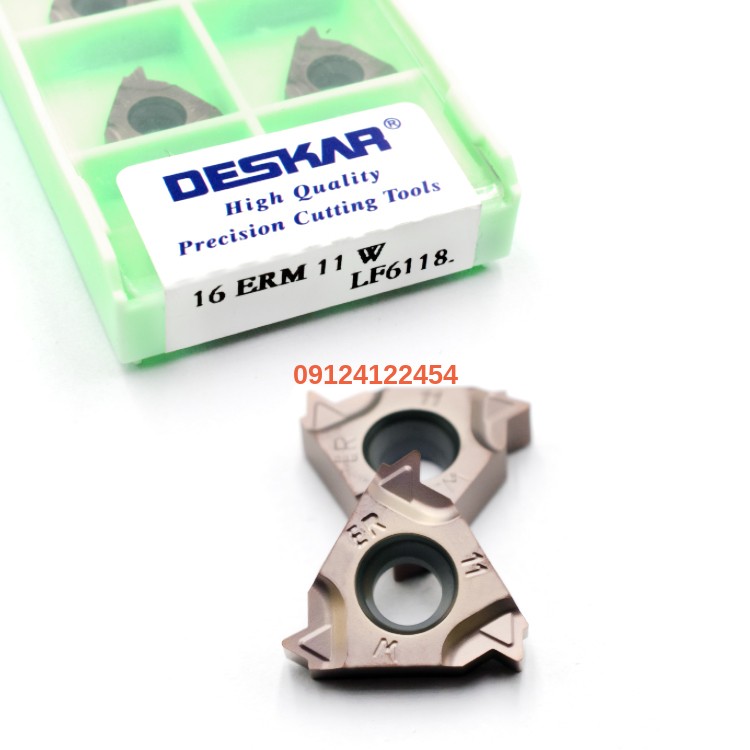
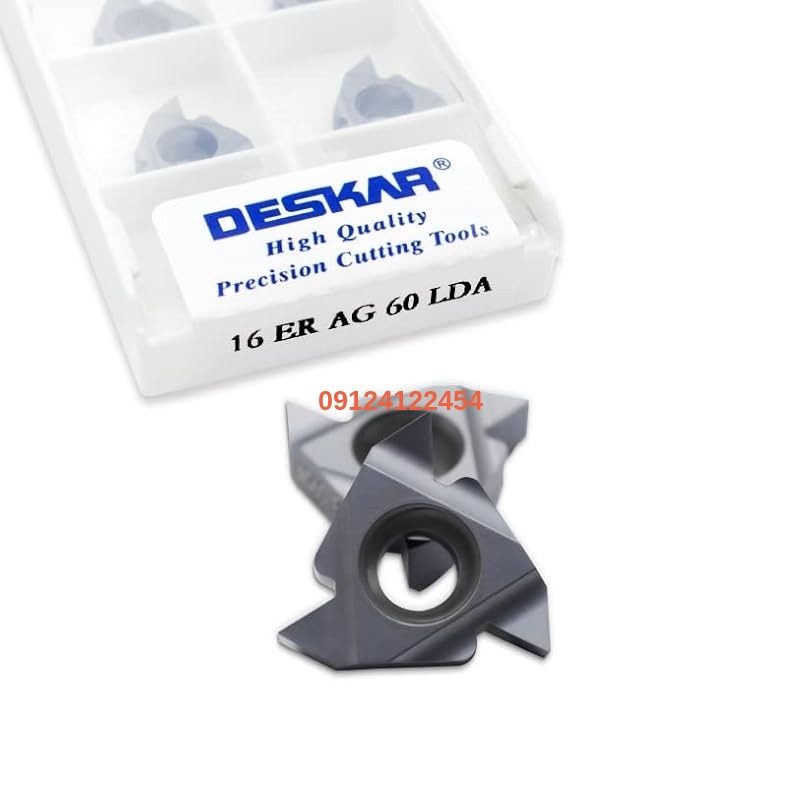
الماس/اینسرت گامزنی یا دندهزنی (Gear Cutting Insert)
این ابزارها قطعات کاربیدی هستند که برای جایگزینی فرآیند سنتی دندهزنی با استفاده از فرآیند تراشکاری/فرزکاری با اینسرتهای قابل تعویض به کار میروند.
۱. هدف اصلی:
ایجاد دندانههای دقیق، صاف و با پروفیل صحیح روی چرخدندهها، حلزونیها یا ردیفهای مارپیچ.
۲. ساختار:
این ابزارها معمولاً به شکل یک سگمنت یا اینسرت (Insert) از جنس کاربید تنگستن (Tungsten Carbide) ساخته میشوند.
پروفیل: شکل لبه برنده این اینسرتها مطابق با پروفیل استاندارد مورد نیاز برای دندهها است (مثلاً پروفیل استاندارد 20 درجه یا 14.5 درجه).
۳. روش استفاده (فرآیند نوین):
به جای استفاده از ابزار هاب (Hob) بزرگ و یکپارچه (که برای تولید انبوه استفاده میشود)، در روشهای مدرن از این اینسرتها در دستگاههای فرز یا تراش CNC استفاده میشود:
ابزار دندهزنی به صورت متوالی و چرخشی در طول محور قطعه کار حرکت میکند و به تدریج شکل دنده را میتراشد (شبیه به فرآیند فرزکاری پروفیل).
این روش انعطافپذیری بالایی در تغییر اندازه و گام دنده فراهم میکند، زیرا تنها نیاز به تعویض اینسرت یا تغییر پارامترهای CNC است.
۴. مزیت اصلی:
انعطافپذیری بالا: امکان ساخت چرخدندههای سفارشی یا با گامهای غیر استاندارد.
کیفیت سطح بهتر: اینسرتهای کاربیدی مدرن میتوانند سطح بسیار صافتری نسبت به برخی ابزارهای سنتی ایجاد کنند.
کاهش هزینه ابزار: تعویض یک اینسرت کوچک بسیار ارزانتر از تعویض کل ابزار هاب بزرگ است.الماس گام زنی،پخش الماس گام زنی،الماس شیار،فروش انواع اینسرت گام زنی،پخش اینسرت
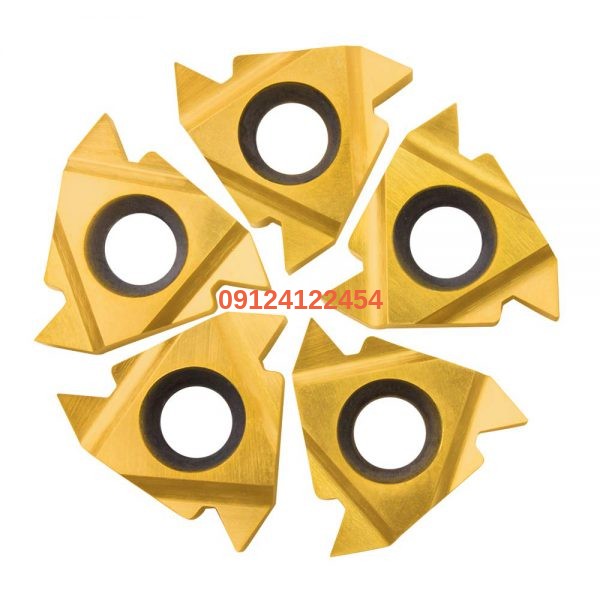
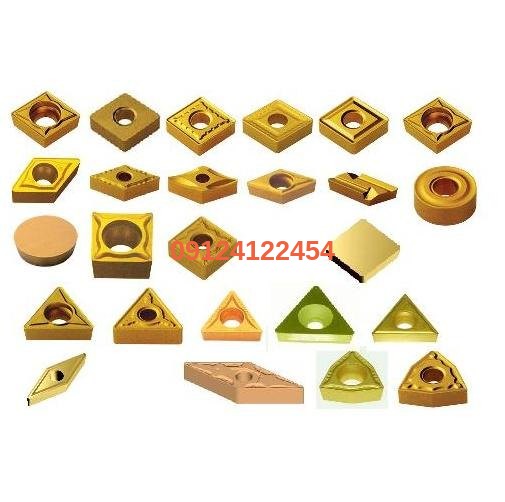
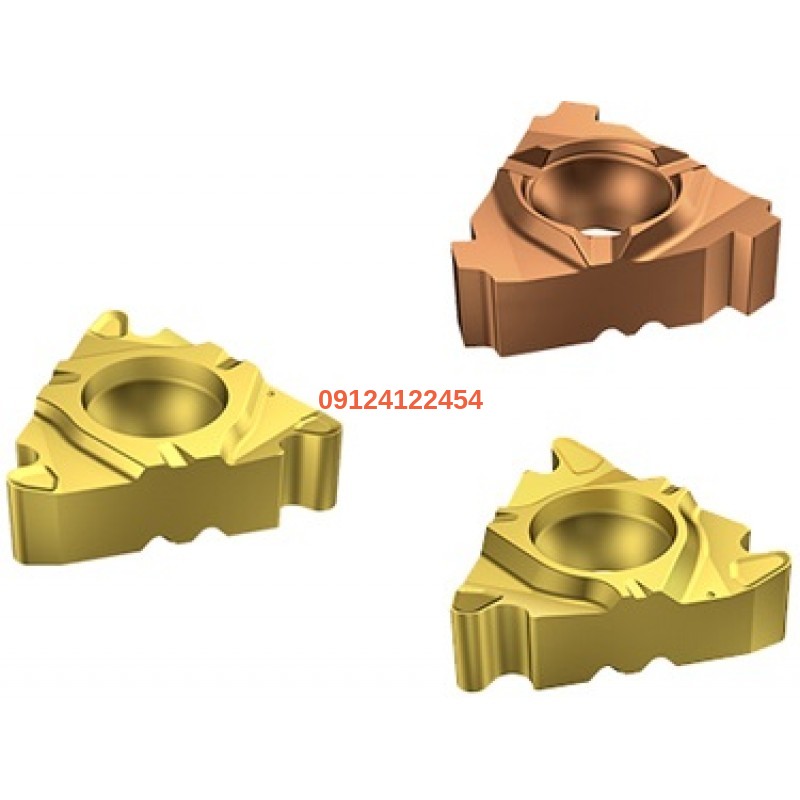
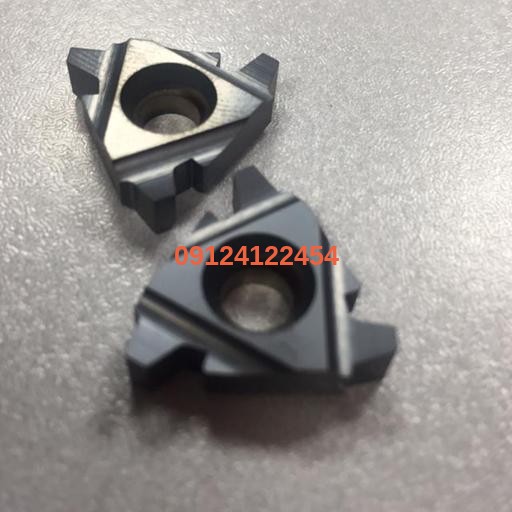
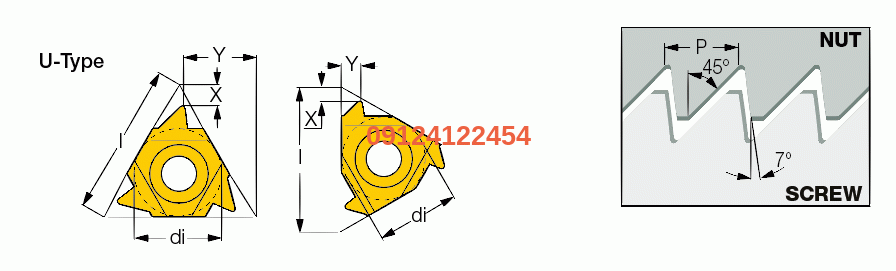
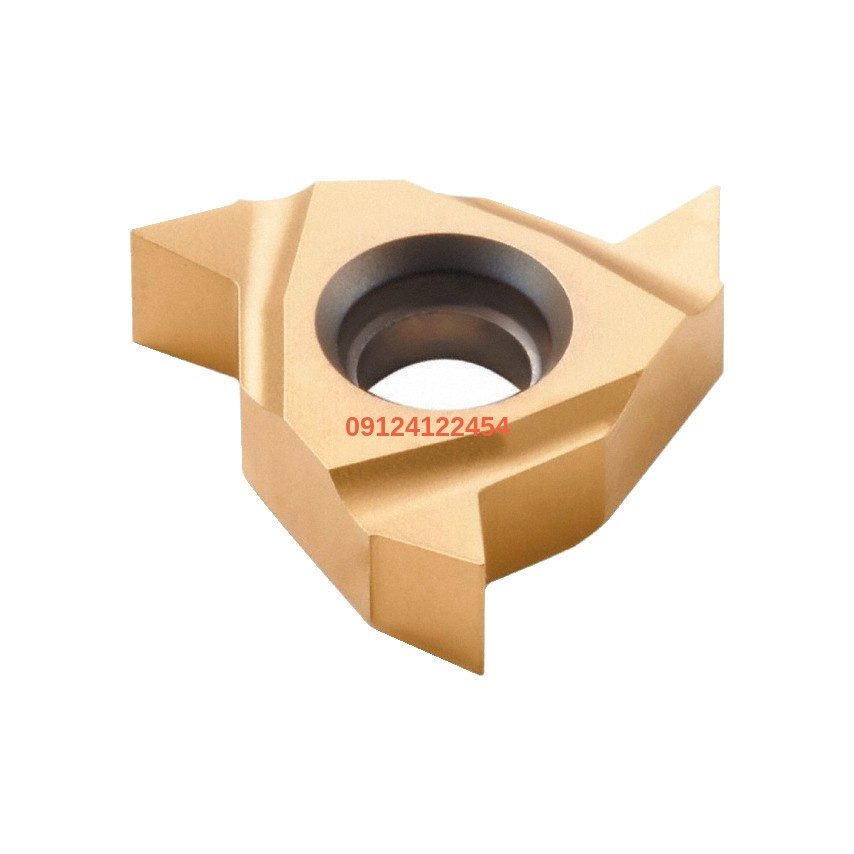
 الماس تراشکاری یا گام زنی در واقع مدل ارتقا یافته از انواع تیغچه های تراشکاری می باشد که جهت استفاده کردن از آن ها کاربر نیازی به تیز کردن ابزار نخواهد داشت و به راحتی می تواند تیغه های آن را تعویض کند.
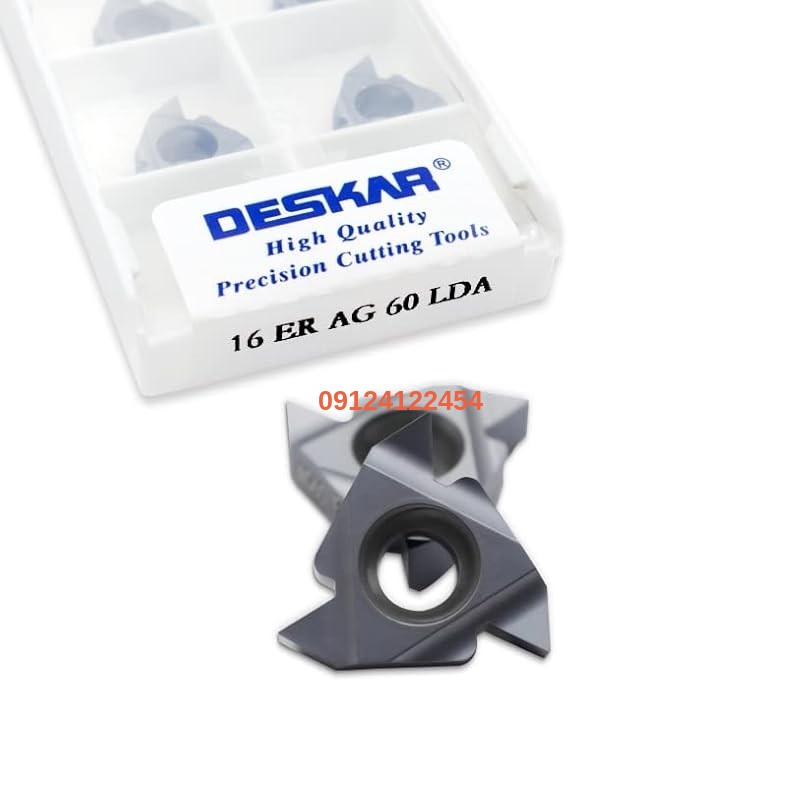
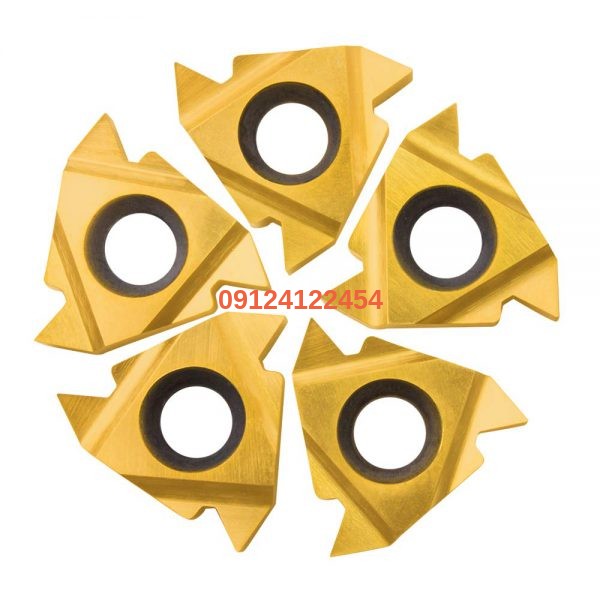
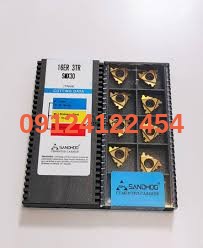
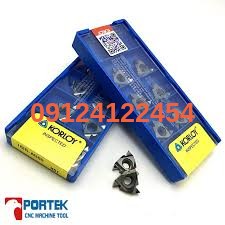 الماس گام زنی یا الماس دنده زنی الماس تراشکاری یا گام زنی ابزار پرکاربردی است که جهت براده برداری و تراش دادن سطوح مختلف فلزی استفاده می شود. الماس های تراشکاری تنوع زیادی دارند که این تنوع در ابعاد آن ها، شکل هندسی و آلیاژ آن ها می باشد. امروزه کاربرد گسترده ای در صنایع مختلف مانند صنعت تراشکاری پیدا کرده است.الماس گام زنی،الماس دنده زنی ،بورس الماس گام زنی
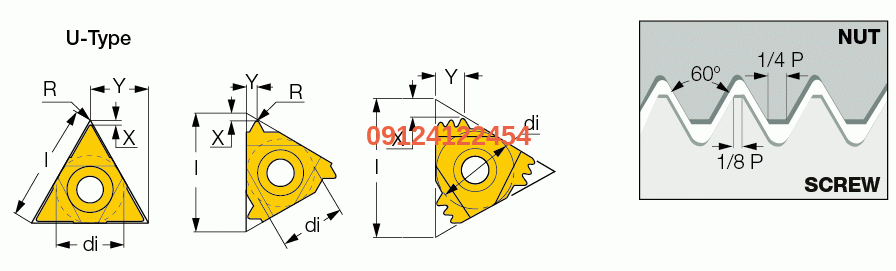
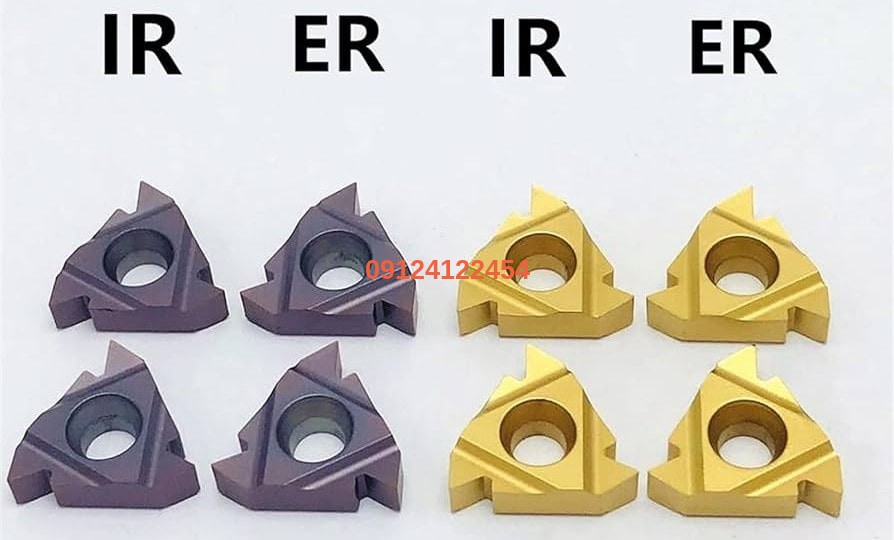 المhglhs الماس گام زنی،پخش انواع الماس گام زنی ،فروش الماس گام زنی ،الماس گام زنی در مدل مختلف،پخش الماس گام زنی ،فروش الماس گام زنی،الماس گام زنی الماس گام زنی چیست الماس تراشکاری یا گام زنی ابزار پرکاربردی است که جهت براده برداری و تراش دادن سطوح مختلف فلزی استفاده می شود. الماس های تراشکاری تنوع زیادی دارند که این تنوع در ابعاد آن ها، شکل هندسی و آلیاژ آن ها می باشد. امروزه کاربرد گسترده ای در صنایع مختلف مانند صنعت تراشکاری پیدا کرده است. الماس گام زنی ،الماس گام زنی یا لماس شیار زنی الماسی هسنت جهت رزوه کاری انجام میشود
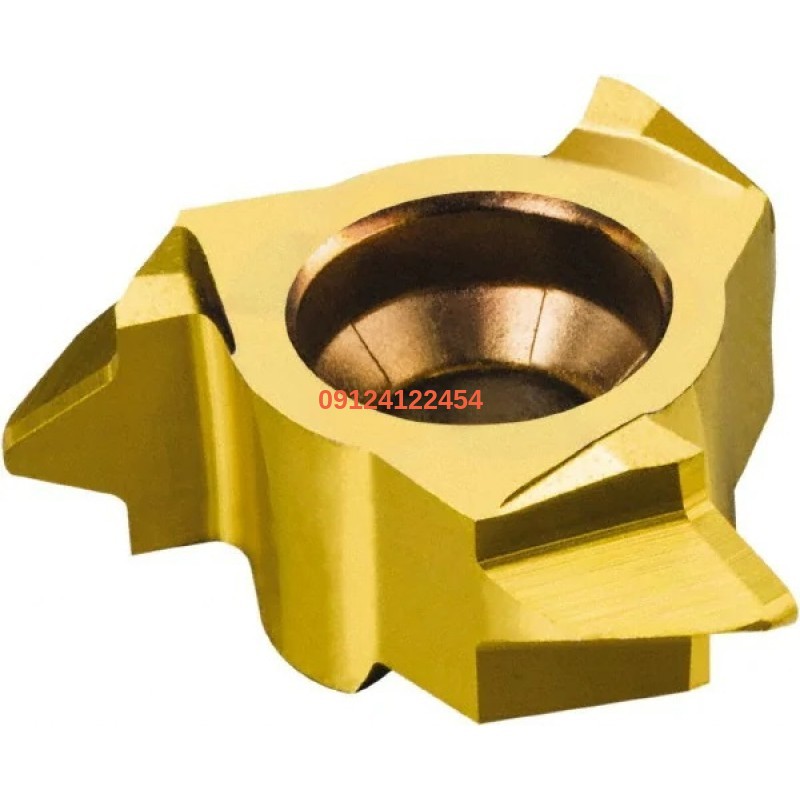 در مار الماس گام زنی

 الماس


الماس گام زنیABOUT
تهران، خیابان امام خمینی، روبه روی بیمارستان سینا، پاساژ رشید ۳ همکف، پلاک ۱۹
تلفن تماس : ۹۵ ۵۴ ۷۴ ۶۶ ۰۲۱
تلفن همراه : ۵۴ ۲۴ ۴۱۲ ۰۹۱۲