ساعت کاری: ۸ تا ۲۰
 شماره تماس: ۰۲۱۶۶۷۴۵۴۹۵




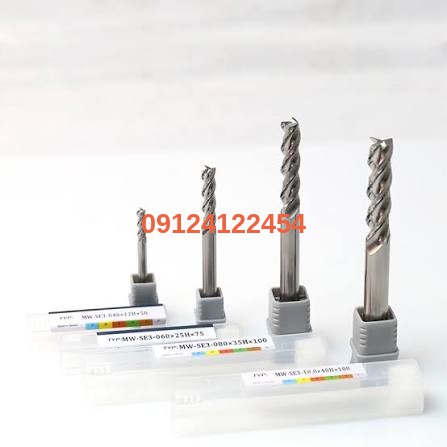
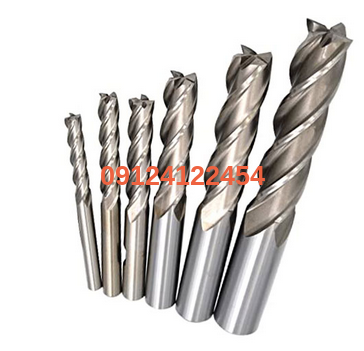
برای ماشینکاری آلومینیوم (چه در مقیاس صنعتی با فرز CNC و چه در مقیاس کارگاهی)، انتخاب فرز انگشتی به دلیل چسبنده بودن (Gummy) آلومینیوم استراتژیکترین کار است. اگر ابزار مناسب نباشد، آلومینیوم به لبه ابزار میچسبد (Built-up Edge) و باعث سوختن یا شکستن ابزار میشود.
در اینجا به تفکیک ابزار مناسب برای آلومینیوم را بررسی میکنیم:
۱. هندسه ابزار (بسیار حیاتی)
برای آلومینیوم، قانون اصلی این است: تعداد پر کمتر، فضای تخلیه براده بیشتر.
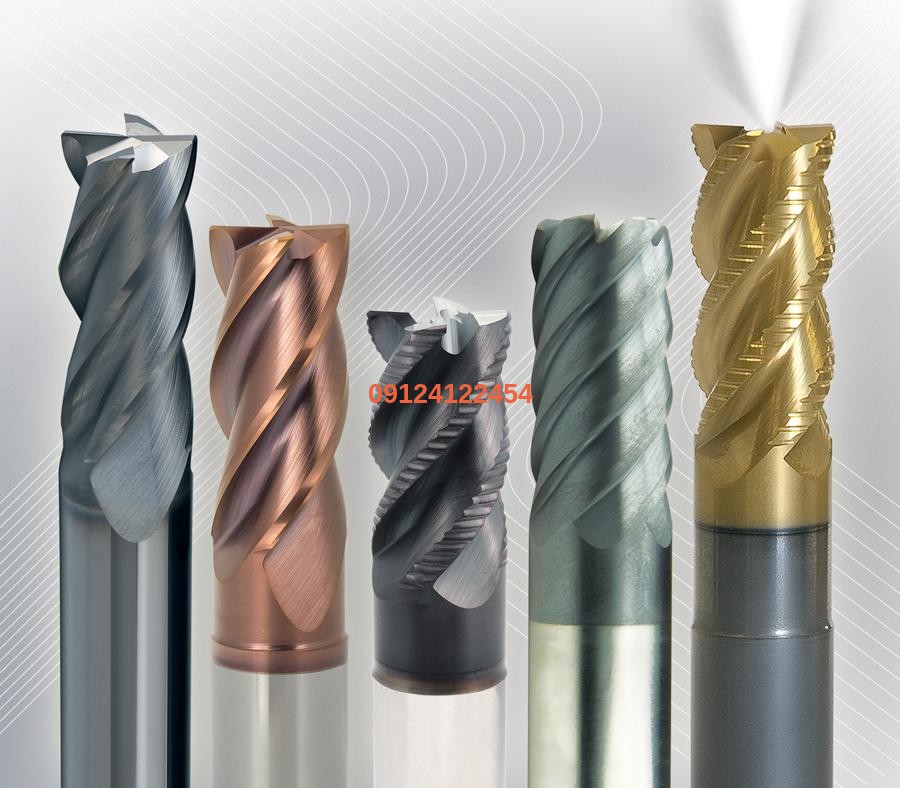
فرز تکپر (Single Flute): عالی برای تخلیه برادههای بزرگ آلومینیوم و جلوگیری از ذوب شدن آنها.
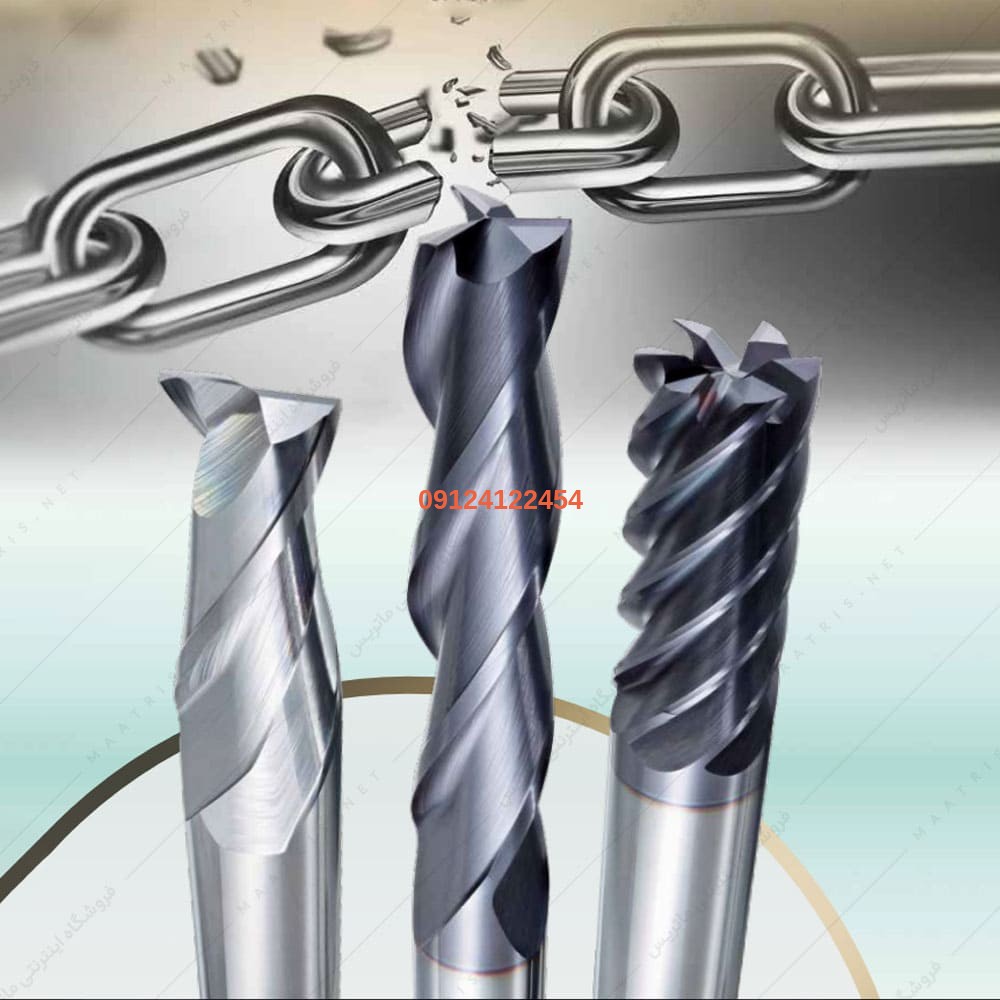
فرز ۲ یا ۳ پر: بهترین استاندارد برای آلومینیوم است. ۳ پر نسبت به ۲ پر پایداری بیشتری دارد و لرزش (Chatter) کمتری ایجاد میکند.
زاویه مارپیچ (Helix Angle): فرزهای مخصوص آلومینیوم معمولاً زاویه مارپیچ ۴۵ درجه دارند تا براده را به سرعت از ناحیه برش بیرون بکشند.
۲. پوشش (Coating)
بدون پوشش (Bright Finish): برای بسیاری از آلیاژهای آلومینیوم، ابزار کاربایدِ پولیشخورده (بدون پوشش) بهترین گزینه است، چون کمترین اصطکاک را ایجاد میکند و آلومینیوم به آن نمیچسبد.
پوششهای خاص (مثل ZrN یا TiB2): اگر از پوشش استفاده میکنید، حتماً باید از پوششهای مخصوص آلومینیوم (مانند زیرکونیوم نیترید - ZrN) استفاده کنید. هرگز از پوششهای پایه تیتانیوم (مثل TiAlN یا TiCN) برای آلومینیوم استفاده نکنید، چون ساختار شیمیایی آنها باعث میشود آلومینیوم بهشدت به ابزار بچسبد.
۳. ویژگیهای ظاهری برای تشخیص
فلوتهای عمیق و پهن: اگر به سطح مقطع فرز نگاه کنید، فضای خالی بین دندانهها باید کاملاً براق و صیقلی باشد تا برادهها گیر نکنند.
لبههای تیز (Sharp Cutting Edge): ابزارهایی که برای فولاد هستند، لبههای کمی گرد (Honed) دارند، اما برای آلومینیوم باید لبهها فوقالعاده تیز باشند تا فلز را برش بدهند، نه اینکه آن را له کنند.
۴. نکات عملیاتی برای CNC کارها
روغنکاری (Coolant): در آلومینیوم، خنککاری و روانکاری به اندازه خودِ ابزار مهم است. استفاده از مهپاش (MQL) یا روغن حلشونده، مانع از چسبیدن براده میشود.
سرعت پیشروی (Feed Rate): آلومینیوم باید “تراشیده” شود. اگر پیشروی کم باشد، ابزار شروع به سایش میکند و حرارت بالا میرود، که منجر به چسبیدن آلومینیوم میشود.
پیشنهاد برای خرید شما:
اگر کار شما خشنکاری و برداشتِ زیاد است: فرز کارباید ۲ یا ۳ پر با لبههای تیز و بدون پوشش یا با پوشش ZrN.
اگر کار شما پرداختکاری (Finishing) است: فرز ۳ پر کارباید با هندسه مخصوص آلومینیوم.

 فرز طلاسازی،فرز المینیوم،فرز الماس،فرزالماس،فرز المینیوم،فرز المینیوم،فرز دوپر الماس،فرز المینیوم،فرز